RF-hitsaus: Kuinka radiotaajuushitsatut saumat valmistetaan ja testataan
Radiotaajuinen (RF) hitsaus, jota kutsutaan myös korkeataajuiseksi (HF) hitsaukseksi tai dielektriseksi hitsaukseksi, liittää kestomuovimateriaaleja, kuten PVC:tä ja TPU:ta, kuumentamalla niitä sisältä nopeasti vaihtuvalla sähkömagneettikentällä, yleensä taajuudella 27,12 MHz, kun taas muotoiltu metallisuulake puristaa kerroksia yhteen. Kaksi kerrosta sulavat yhdeksi ja jäähtyvät paineen alaisena jättäen sauman ilman neulan reikiä, lankaa tai liimaa. Tästä syystä korkeataajuisia hitsattuja saumoja käytetään aina, kun tuotteen täytyy pitää vettä, ilmaa tai nestettä sisään tai ulos: kuivapussit, vedenpitävät reput, pehmeät jäähdyttimet, pomppulinnat, lääketieteelliset nestepussit ja monet sotilas- ja teollisuussäiliöt.
Tässä oppaassa kerrotaan, miten prosessi toimii, mitä materiaaleja saa ja ei voi hitsata, miten hitsaussaumat verrataan ommeltuihin, teipattuihin ja liimattuihin saumoihin, mikä saa hitsin epäonnistumaan ja kuinka hitsatut saumat testataan ennen tuotteen toimitusta. Tehdaskerroksessa on kirjoitettu: olemme valmistaneet suurtaajuushitsattuja pusseja yli 20 vuoden ajan tehtaillamme Dongguanissa Kiinassa ja Ho Chi Minh Cityssä Vietnamissa.
Tutustu tähän osioon: RF-hitsaus, testaus ja materiaalit
Tämä sivu on lähtökohta suurtaajuushitsausta koskeville teknisille artikkeleillemme. Jokainen alla oleva artikkeli käsittelee aiheen yhtä osaa.
RF-hitsaus on tapa sulattaa muovia ilman, että ulkoinen lämmönlähde koskettaa pintaa. Keittolevyn tai kuuman ilman sijaan kone kohdistaa korkeataajuisen sähkökentän materiaalin poikki. Tietyt muovit sisältävät polaarisia molekyylejä, jotka yrittävät olla linjassa kentän kanssa. Koska kenttä kääntyy miljoonia kertoja sekunnissa, nämä molekyylit värähtelevät jatkuvasti ja niiden välinen kitka synnyttää lämpöä itse materiaalin sisällä. Kun muovi saavuttaa sulamispisteensä liitoksessa, muotin paine pakottaa kaksi kerrosta virtaamaan toisiinsa.
Nimet RF-hitsaus, HF-hitsaus, suurtaajuushitsaus ja dielektrinen tiivistys kuvaavat kaikki samaa prosessia. Teollisuuskoneet toimivat tähän tarkoitukseen varatuilla taajuuksilla, yleisimmin 27,12 MHz, minkä vuoksi spesifikaatioissa esiintyy myös termi "27,12 MHz hitsaus". Prosessia on käytetty teollisesti 1900-luvun puolivälistä lähtien, ja se on nyt vakio kaikille tuotteille, joissa ommeltu sauma vuotaa.
Kuinka prosessi toimii, askel askeleelta
Pussien tuotantolinjalla suurtaajuushitsaus on yksi vaihe pidemmässä sarjassa. Paneelit leikataan ensin TPU- tai PVC-pinnoitetusta kankaasta, ja kaikki ompelua vaativat osat, kuten nauhat, hihnaankkurit ja organisointitaskut, ommellaan litteisiin paneeleihin ennen hitsauksen aloittamista. Tästä syystä useimmat vedenpitävät pussit valmistetaan kahdella linjalla, ompelemalla ja hitsaen, toimien yhdessä sen sijaan, että yksi korvaa toista.
Kuljettaja asettaa jokaisen hitsin paneelit koneen alustalle, usein jigiin, joka pitää ne tarkassa linjassa. Materiaalin päälle lasketaan sauman muotoinen messinkimuotti, jonka alla on eristävä puskurilevy kipinöinnin estämiseksi. Kone käyttää sitten RF-energiaa muutaman sekunnin ajan, kun meisti painaa alas. Kun energia loppuu, suulake pysyy suljettuna jäähdytysjakson ajan, jolloin sula materiaali jähmettyy paineen alaisena; sen vapauttaminen liian aikaisin tuottaa heikon, aaltoilevan sauman. Lopuksi ylimääräinen materiaali leikataan ja sauma tarkastetaan.
Kolme asetusta ohjaavat tulosta: teho, hitsausaika ja jäähtymisaika yhdessä suuttimen paineen kanssa. Ne on asetettava kullekin materiaalin, paksuuden ja muotin yhdistelmälle. Asetus, joka tuottaa täydellisen sauman 500D PVC-suojapeitteelle, voi palaa ohuen TPU-kalvon läpi tai sulattaa raskaan TPU-laminaatin, joten jokainen uusi materiaali tai suulake validoidaan testihitsauksilla ennen tuotannon aloittamista.
Messinkipuristaa kerrokset yhteen, kun taas korkeataajuinen energia sulattaa ne sisältä.
Mitä materiaaleja voidaan RF-hitsata?
Vain muovit, joissa on polaarisia molekyylejä, kuumenevat suurtaajuuskentässä, mikä rajoittaa prosessin tiettyihin materiaaleihin. PVC ja polyuretaanit, mukaan lukien TPU, ovat yleisimmin hitsattuja, ja ne ovat tärkeimmät vedenpitävien pussien materiaalit. Jotkut muut materiaalit voidaan hitsata erityisolosuhteissa, kun taas tavallisia ei-polaarisia muoveja ei voi hitsata tällä tavalla.
Materiaali
RF-hitsattava?
Huomautuksia
PVC (kalvo ja päällystetty pressu)
Kyllä, helposti
Klassinen kuivapussi ja moottoripyörälaukkumateriaali
TPU ja muut polyuretaanit
Kyllä
Kevyempi ja joustavampi kylmässä kuin PVC; parametrit riippuvat laadusta ja paksuudesta
TPU:lla tai PVC:llä päällystetty nailon- tai polyesterikangas
Kyllä, pinnoitteen kautta
Pinnoite on se, mikä hitsaa; sen on oltava riittävän paksu ja oikealla puolella
EVA, PET, nylonkalvo, hieman ABS
Joskus
Mahdollista erikoisasetuksilla tai lämmitetyillä työkaluilla
Ei-polaarinen; liitetään sen sijaan kuumailma-, ultraääni- tai muilla menetelmillä
Päällystämätön kudottu nylonia tai polyesteriä
Ei
On ensin ommeltava tai pinnoitettava
Pinnoitetuissa kankaissa tärkein yksityiskohta on pinnoite. TPU-laminoitu kangas, jossa on vahva kalvo, hitsautuu luotettavasti, kun taas erittäin ohuella pinnoitteella varustetun kankaan liitoskohdassa ei välttämättä ole tarpeeksi materiaalia vahvan sauman muodostamiseksi. Tämä on yksi syy, miksi kaksi samoilla sanoilla kuvattua kangasta voivat käyttäytyä hyvin eri tavalla hitsauskoneessa. MeidänTPU vedenpitävän materiaalin opaskattaa materiaalipuolen tarkemmin.
RF-hitsatut saumat vs. ommeltu, teipattu ja liimattu saumat
Korkeataajuinen hitsattu
Ommeltu
Ommeltu ja teipattu
Liimattu
Reikiä saumassa
Ei mitään
Yksi per ommel
Peitetty teipillä
Ei mitään
Vedenpitävä ajan myötä
Kyllä, sauma on yhtä materiaalia
Ei
Kunnes nauha nousee
Kunnes liima vanhenee
Ilmatiivis
Kyllä
Ei
Harvoin
Joskus
Suunnittelun vapaus
Muottimuodon rajoittama
Erittäin korkea
Korkea
Kohtalainen
Toimii päällystämättömällä kankaalla
Ei
Kyllä
Kyllä
Riippuu liimasta
Mikään näistä ei tee ompelemisesta yleensä huonompaa. Ompeleminen on oikea valinta järjestelytaskuihin, hihnoihin, pehmusteisiin ja kaikkeen vedenpitävän kuoren ulkopuolelle, ja ompelulinjamme ovat yhtä kokeneita kuin hitsauslinjamme. Parhaat vedenpitävät pussit käyttävät molempia: ommeltuja osakokoonpanoja rakenteen ja mukavuuden lisäämiseksi sekä hitsattuja saumoja kaikkialla, missä vesi on pidettävä poissa. Artikkelimme aiheestakuinka hitsattuja ja ommeltuja pusseja todella tehdäännäyttää kuinka nämä kaksi yhdistetään yhdeksi tuotteeksi.
RF-hitsaus vs. ultraääni- ja kuumailmahitsaus
Ultraäänihitsauksessa käytetään korkeataajuista mekaanista tärinää sähkökentän sijaan. Se on nopea ja toimii joissakin materiaaleissa, jotka eivät reagoi radiotaajuuteen, mutta se soveltuu parhaiten pienille, pistemäisille tai jatkuville kapeille saumoille. Kuumailma- ja kuumakiilahitsaus sulattaa pinnan ulkopuolelta ja voi liittää ei-polaarisia materiaaleja, kuten polyeteeniä, mikä tekee niistä yleisiä suurille geokalvoille ja joissakin pressuissa. PVC:stä tai TPU:sta valmistetuille pusseille suositellaan yleensä korkeataajuista hitsausta, koska se lämmittää liitoksen tasaisesti läpi paksuuden, tuottaa leveitä, yhtenäisiä saumoja monimutkaisissa muodoissa yhdellä painalluksella ja jättää materiaalin pinnan suurelta osin merkitsemättä.
Mikä saa hitsauksen epäonnistumaan
Hitsassauma, joka vuotaa, johtuu melkein aina jostain harvoista syistä. Alifuusio tapahtuu, kun tehoa tai aikaa on liian vähän: sauma näyttää sulkeutuneelta, mutta kerrokset ovat vain pinnalla tarttuneet yhteen ja kuorittua irti. Läpipalaminen tai kipinöinti tapahtuu, kun teho on liian korkea tai puskuri puuttuu, jolloin jäljelle jää ohut, palanut tai rei'itetty viiva. Pinnalla olevat epäpuhtaudet, kuten pöly, irroke tai pehmitin, estävät kerrosten kiinnittymisen kunnolla. Ja materiaalin muutos, jopa saman kankaan eri erä tai väri, voi muuttaa oikeita asetuksia tarpeeksi heikentääkseen saumaa, jos konetta ei validoida uudelleen.
Suurin osa näistä vioista on näkymättömiä arkinäkymässä, minkä vuoksi hitsatut tuotteet tarvitsevat tuhoavaa testausta näytteille ja paine- tai upotustestiä valmiille tuotteille. Opastammeyleisiä RF-hitsausvirheitänäyttää, miltä kukin näyttää, kun sauma leikataan auki.
Hyvä hitsi, alisulatettu hitsi ja läpipoltto, vierekkäin.
Kuinka RF-hitsatut saumat testataan
Testaus alkaa ennen tuotantoa. Kun uusi materiaali tai suulake asennetaan, tehdään näytehitsaukset ja vedetään irti vetotesterillä mittaamaan sidoslujuutta eli sauman avaamiseen tarvittavaa voimaa. Hyvä hitsi repii materiaalin sauman viereen sen sijaan, että se erottuisi sitä pitkin. LaboratorioartikkelimmeNumero, joka ratkaisee, onko hitsi todella hitsiselittää tämän testin yksityiskohtaisesti.
Tuotannon aikana jokainen tilaus läpäisee saapuvan kankaan IQC:n, hitsauslinjan IPQC:n säännöllisillä näytetarkastuksilla ja valmiiden tuotteiden OQC:n, SGS:n tai QIMA:n kolmannen osapuolen tarkastukset ovat saatavilla pyynnöstä. Valmiiden tuotteiden testit vastaavat tuotteen antamaa luokitusta: rankkasade- ja vesisuihkutesti IPX5- tai IPX6-luokitetuille tuotteille ja 2+ tunnin täydellinen veteen upotustesti IPX7- tai IPX8-luokitetuille tuotteille. Vetolujuus, hankaus, suolasuihku laitteistoon, yli 1 500 syklin kuormitustesti ja 3 000 syklin vetoketjun väsymistesti täydentävät vakioohjelman sekä värinkeston ja värierojen tarkistukset hyväksyttyyn näytteeseen verrattuna.
Suljetuille ja ilmatiiviille tuotteille paljastavin testi on myös yksinkertaisin. Tavanomainen asiakastarkastusmenettelymme on pakkauksen purkaminen, tyhjiöimu, 24 tunnin staattinen lepo ja ilmavuodon määritys. Jos tuote säilyttää muotonsa vielä 24 tunnin jälkeen, mikään sen hitsauksista, sulkimista tai venttiileistä ei vuoda, mukaan lukien hitaat vuodot, jotka voivat jäädä väliin lyhyellä upotustestillä.
Missä RF-hitsausta käytetään
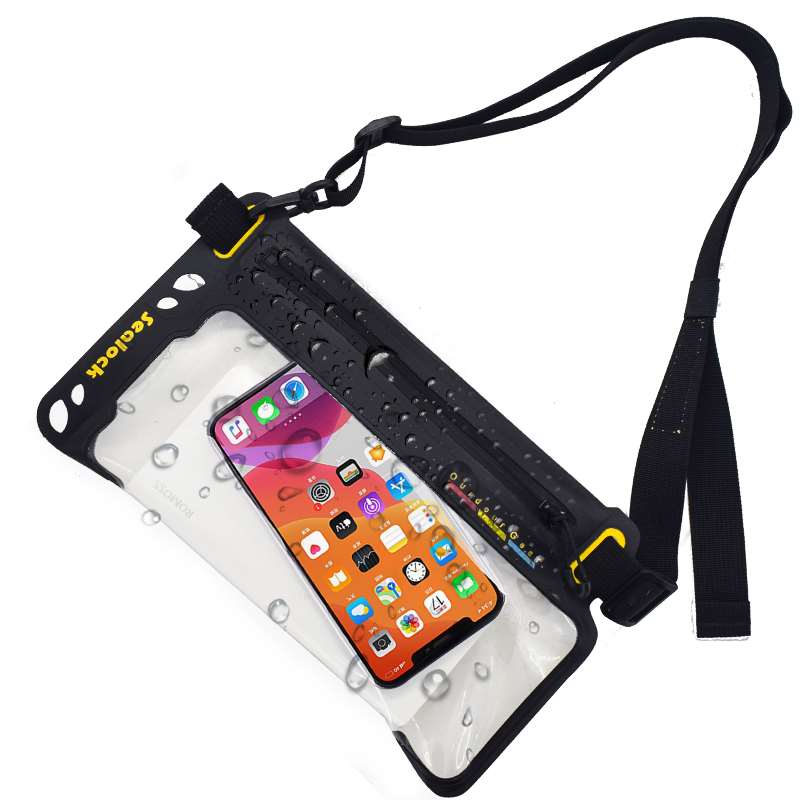
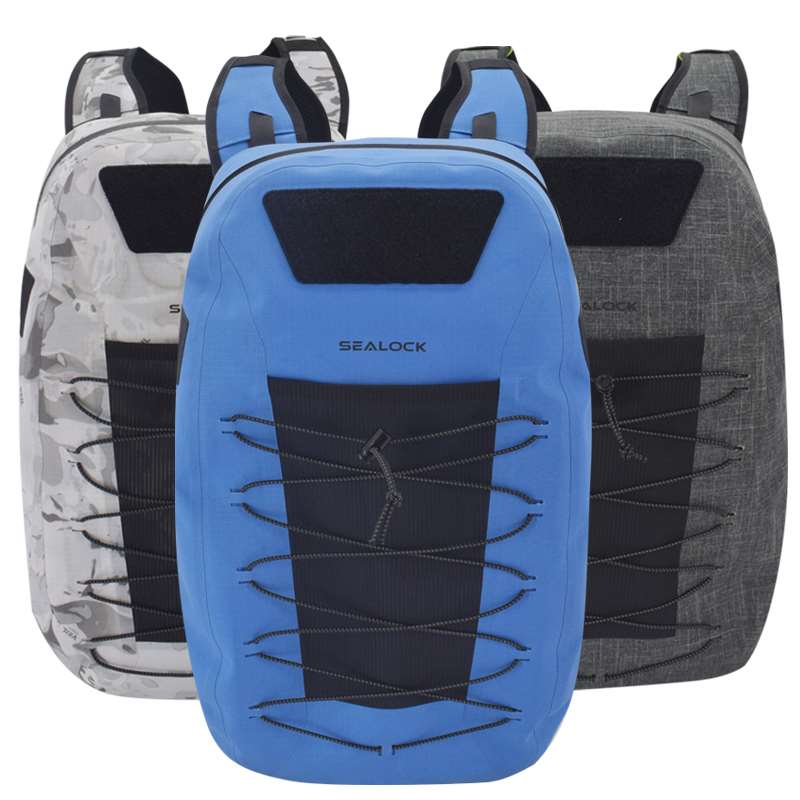
Ulko- ja veneilyvarusteet ovat tutuin käyttökohde: kuivakassit, vedenpitävät reput ja duffelit, kajakki- ja venelaukut, moottoripyörä- ja pyörälaukut, vedenpitävät puhelintaskut ja kompressiopussit. Pehmeissä jäähdyttimissä käytetään hitsattuja kuoria ja vuorauksia, koska hitsattu vuoraus ei vuoda sulamisvettä eikä siinä ole pistolinjoja lian ja hajun keräämiseksi. Laukkujen lisäksi sama prosessi valmistaa lääkinnällisiä nesteitä ja veripusseja, puhallettavia veneitä ja leluja, uimapoijuja, pressuja ja kuorma-autojen suojia sekä laajan valikoiman sotilaallisia ja valtion tuotteita, mukaan lukien polttoaine- ja vesirakkuloita, puhallettavia suojia, säänkestäviä varustesuojuksia ja suojapusseja, joissa ilmatiiviit saumat sekä lämmön-, kylmän- ja paineenkestävyys ovat tärkeitä.
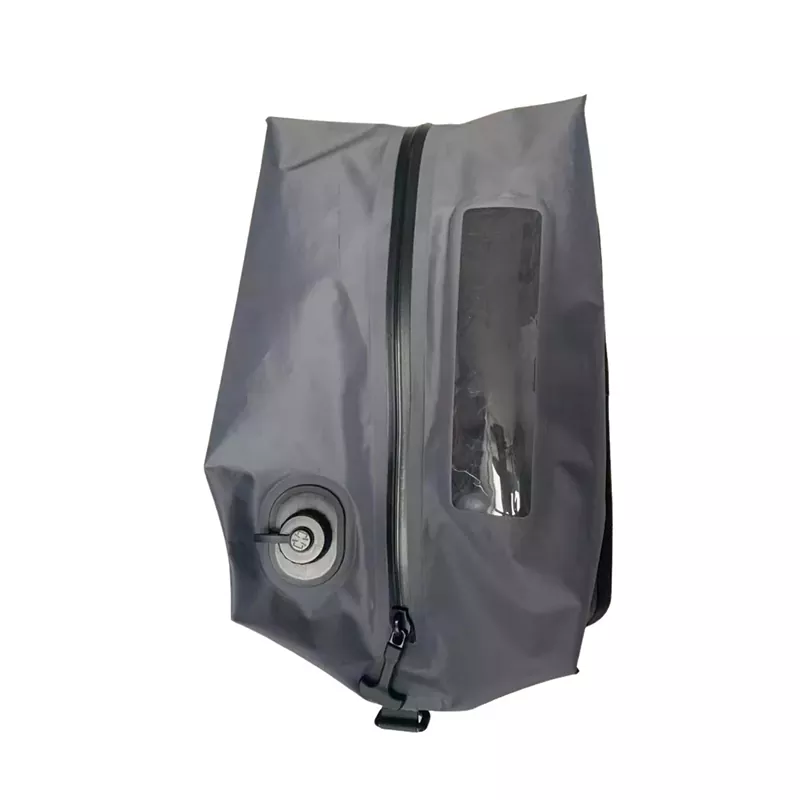
TPU-laminaatti, hitsattu runko, hitsattu ikkuna ja pumpun kiinnitys
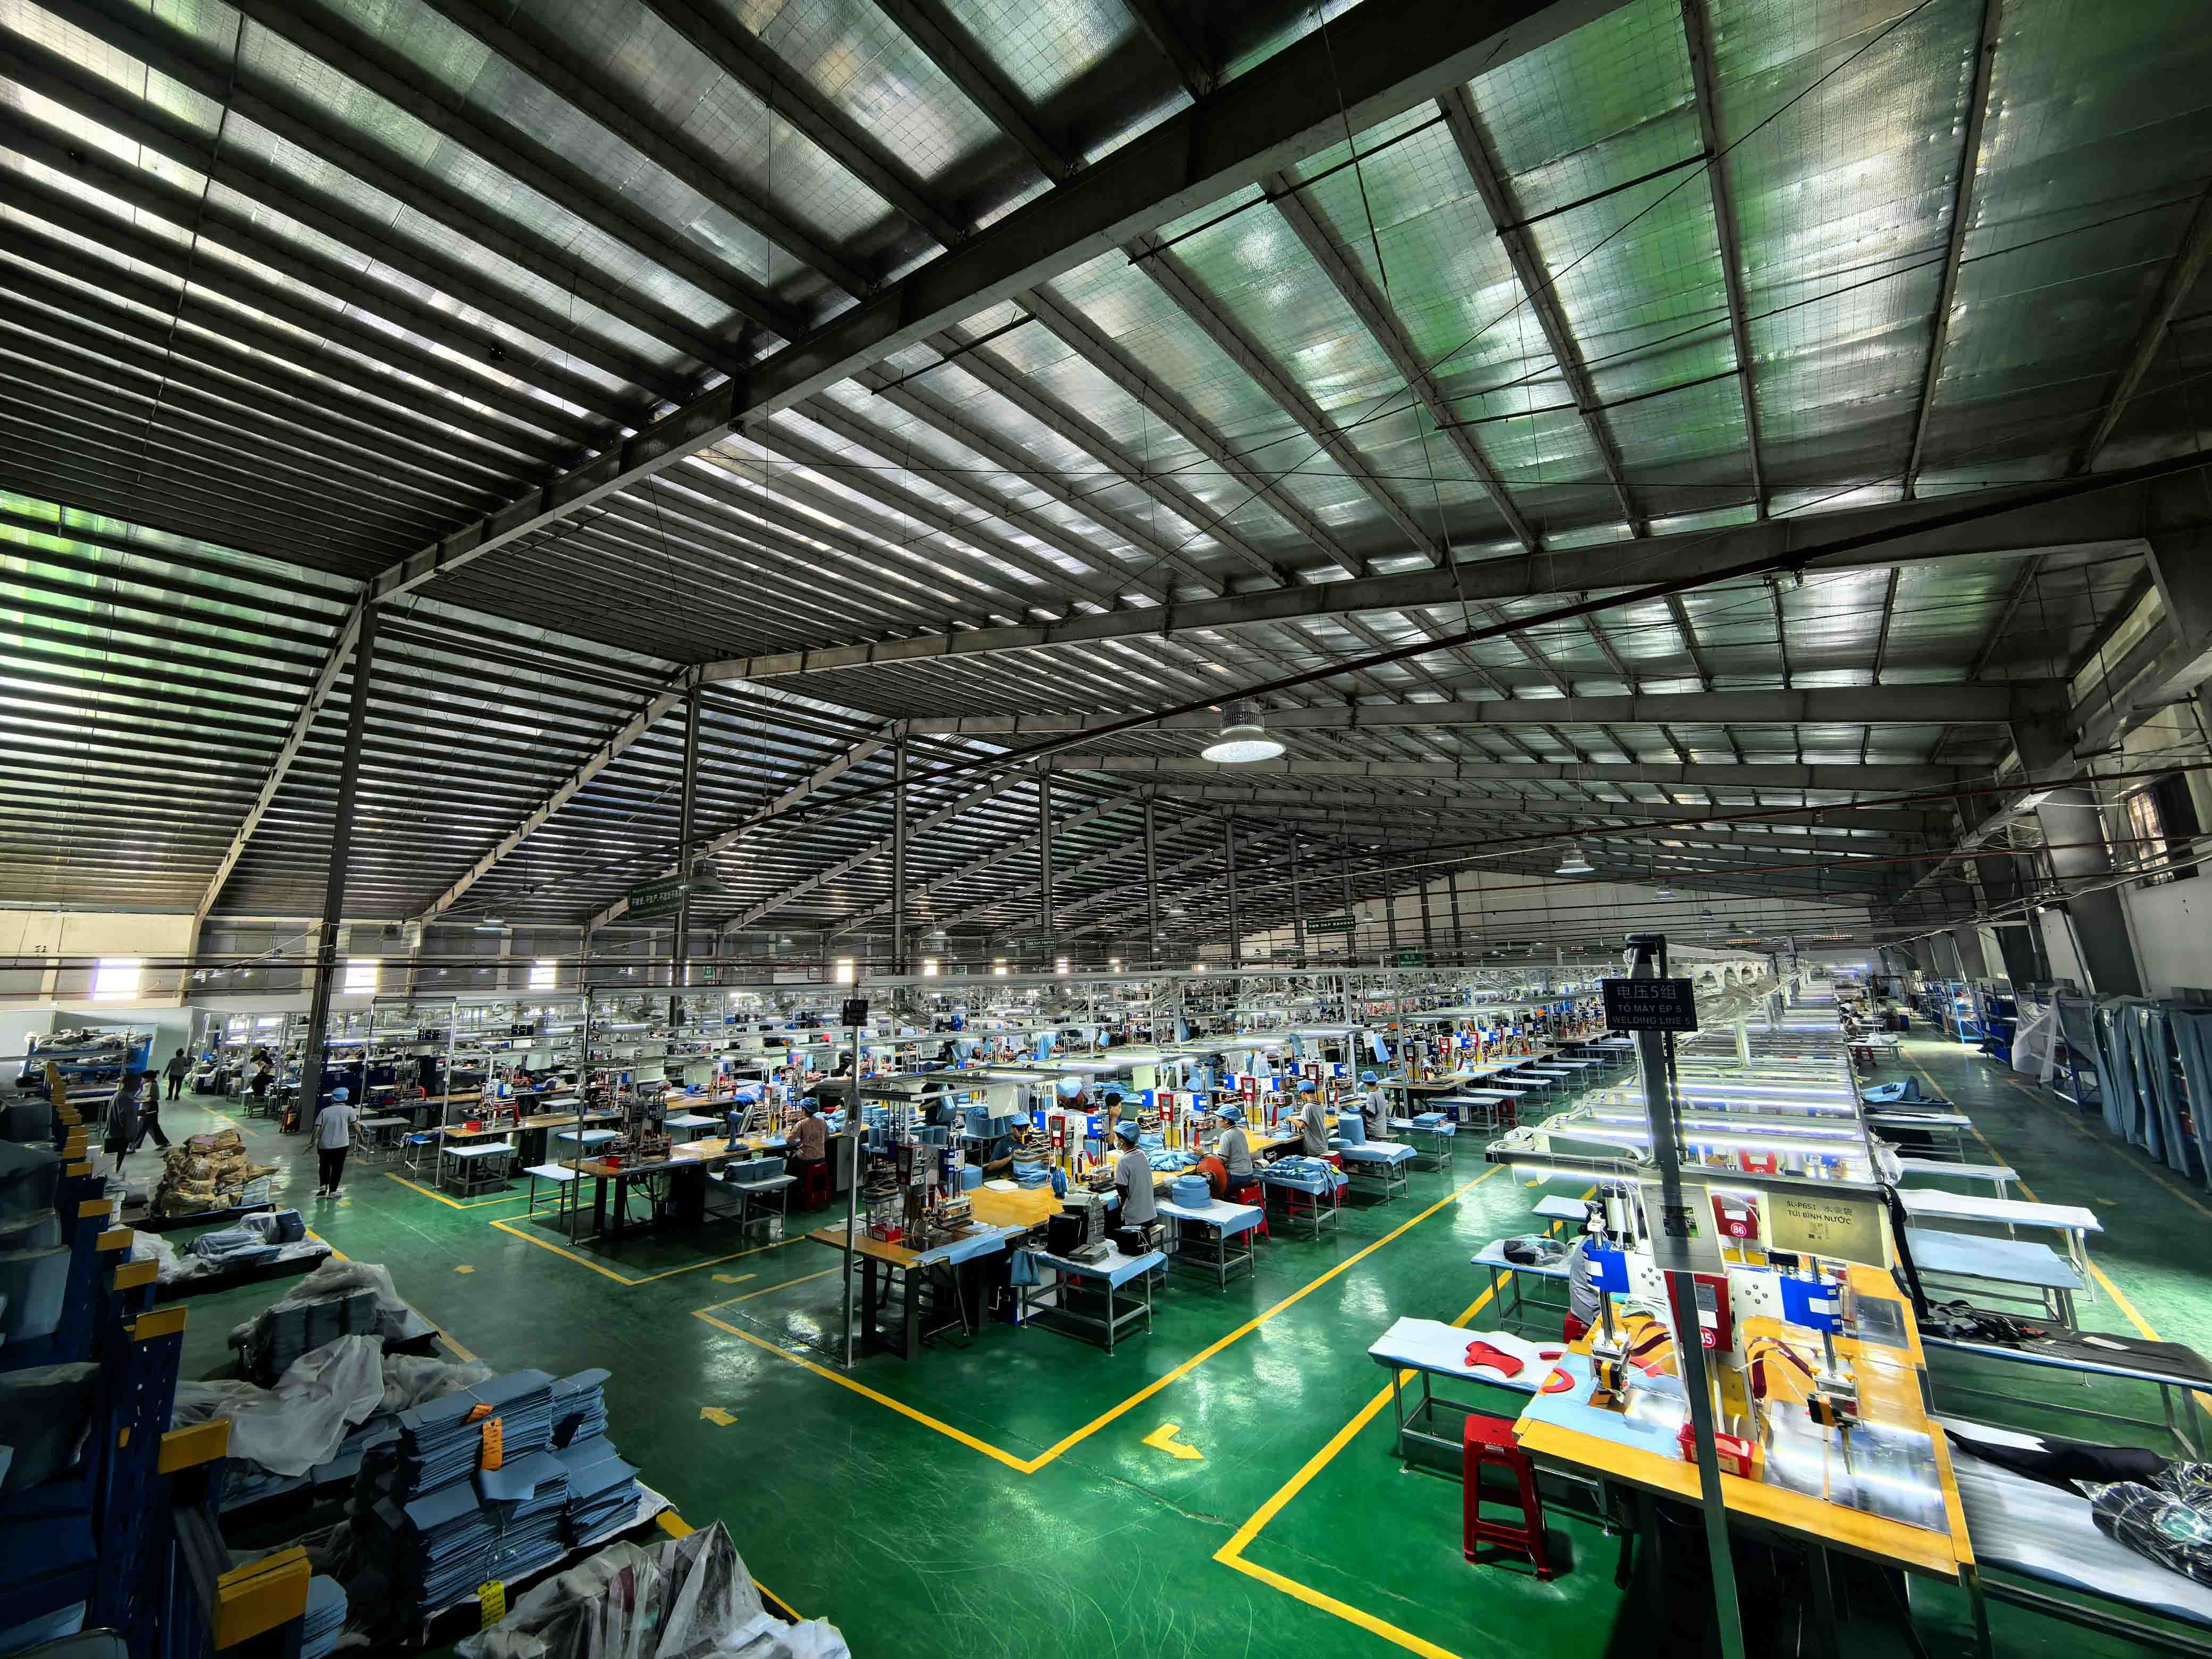
Korkeataajuinen hitsauskone Vietnamin tuotantolinjalta
Kuinka arvioida RF-hitsauksen toimittaja
Pyydä nähdäksesi tuotteesi hitsauskoneet ja suulakkeet ja kysy, kuinka parametrit kirjataan ja validoidaan uudelleen materiaalin muuttuessa. Pyydä sidoslujuustuloksia näytehitseistä, ei vain valmiista tuotteista. Tarkista, onko tehtaalla omaa ompelukykyä, sillä lähes jokaisessa hitsatussa pussissa on myös ommeltuja osia ja jompaakumpaa alihankintana tekevä toimittaja ei voi vaikuttaa lopputulokseen. Lopuksi kysy, kuinka valmiit tuotteet testataan etiketissä olevan luokituksen perusteella ja voitko itse seurata samaa testiä saapuessasi. Meidän erittelymmemikä ohjaa vedenpitävän pussin hintaaselittää kuinka meisti- ja työkalukustannukset sopivat tarjoukseen.
Usein kysytyt kysymykset
Onko RF-hitsaus sama kuin HF-hitsaus?
Kyllä. RF (radio-taajuus) hitsaus, HF (korkeataajuus) hitsaus ja dielektrinen hitsaus ovat eri nimiä samalle prosessille.
Ovatko RF-hitsatut saumat vedenpitäviä?
Kyllä. Oikein tehty hitsi sulattaa kaksi kerrosta yhdeksi materiaalipalaksi, joten veden läpi ei jää reikiä. Se, onko valmis tuote vesitiivis, riippuu myös sen sulkemisesta ja muista aukoista, minkä vuoksi tuotteet testataan kokonaisuutena.
Onko RF-hitsaus vahvempi kuin ompeleminen?
Veden ja ilman pitämiseksi poissa, kyllä. Hyvässä hitsauksessa sauman vieressä oleva materiaali yleensä repeytyy ennen kuin itse sauma irtoaa. Ompeleet ovat edelleen parempi valinta kantaville hihnoille ja pehmustetuille osille vedenpitävän alueen ulkopuolella, minkä vuoksi näitä kahta yhdistetään usein.
Voiko nailonia tai polyesteriä RF-hitsata?
Ei omillaan. Kudottu nailon ja polyesteri tulevat hitsattavaksi, kun ne päällystetään tai laminoidaan TPU:lla tai PVC:llä, ja pinnoite muodostaa hitsin.
Mitä eroa on RF-hitsauksella ja ultraäänihitsauksella?
RF-hitsaus lämmittää napamuoveja sisältäpäin sähkökentän avulla ja tuottaa leveitä saumoja yhdellä painalluksella. Ultraäänihitsauksessa käytetään mekaanista tärinää ja se sopii pienempiin tai kapeampiin saumoihin sekä joihinkin materiaaleihin, joita RF ei voi hitsata.
Miksi jotkut hitsatut saumat vuotavat?
Tavallisia syitä ovat alisulatus liian pienestä tehosta tai ajasta, liian suuresta tehosta johtuva palaminen, pinnan kontaminaatio tai materiaalin muutos ilman koneen asetusten tarkistamista. Ne kaikki saadaan kiinni näytteiden liimauslujuustesteillä ja valmiiden tuotteiden vuototesteillä.
Mikä on mukautetun RF-hitsatun pussin MOQ?
Suurin osa hitsatuista pusseistamme alkaa 300 kappaleesta per tyyli, osa 500 kappaleesta. Uusi muoto tarvitsee omat hitsaussuuttimet, mikä on kertaluonteinen hinta, joka sisältyy tarjoukseen. Näytteenotto kestää tyypillisesti 7–15 päivää ja massatuotanto 30–45 päivää.
Voitko lisätä logomme hitsattuihin pussiin?
Kyllä. Silkkipainatus, lämmönsiirto, hitsatut paikat ja korkeataajuinen kohokuviointi, jossa logo puristetaan materiaaliin muotilla, kaikki toimivat hitsatuilla PVC- ja TPU-tuotteilla.
Työskentele suurtaajuushitsaustehtaan kanssa
Jos olet kehittämässä hitsattua tuotetta, lähetä meille piirustuksesi, näytteesi tai tavoitespesifikaatiosi. Suosittelemme materiaali- ja saumasuunnittelua, valmistamme muotit ja valmistelemme näytteet testausta varten. Ota yhteyttä osoitteessainfo@sealock.com.hktai soita +86-769-82009361.
Ammattitason vedenpitäviä ulkovarusteita toimittaville merkeille valmistuskumppanin RF-hitsauskyky on vain yhtä merkityksellinen kuin sen takana oleva prosessikuri. Tämä artikkeli kattaa tekniset parametrit, jotka määrittävät, tuottaako RF-hitsaus johdonmukaisia nollavuototuloksia tuotantomittakaavassa: 27,12 MHz:n sisäisen molekyylikuumenemisen fysiikka vs. pinnan lämpösidonta, kapea kalibrointiikkuna, joka vaaditaan hitsattaessa 840D:n lujaa TPU:ta, kolme prosessimuuttujaa, jotka todella erottavat kontrolloidun tuotantoympäristön, Bar0-painetestausympäristön ja mikä epäjohdonmukainen painetestaus. valmis hitsaus.
Useimmat vedenpitävien tuotteiden viat eivät ala kankaasta. Ne alkavat saumasta. Tässä artikkelissa selvitetään käytännölliset ja tekniset erot RF-hitsauksen ja perinteisen ulkovarusteiden ompelemisen välillä – kattavat vedenpitävyyden paineen alaisena, pitkäaikaisen kestävyyden kenttäjännityssykleissä, materiaalien yhteensopivuuden, tuotantokustannustodellisuudet ja erityiset skenaariot, joissa jokainen menetelmä on oikea valinta. Sisältää suoran vertailutaulukon ja ohjeet OEM-ostajille, jotka arvioivat valmistajan sauman rakentamiskykyä.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик